As prensas de calandragem e rolos de elétrodos da KINTEK apoiam a etapa crítica pós-revestimento no desenvolvimento de baterias de iões de lítio, onde as folhas de ânodo e cátodo secas são compactadas para atingir a espessura, densidade, porosidade e qualidade de superfície alvo. A nossa gama inclui moinhos de rolos verticais manuais compactos, moinhos de dois rolos elétricos em múltiplas larguras de trabalho, calandras laboratoriais aquecidas independentemente, prensas hidráulicas equilibradas, sistemas horizontais de duplo servo, máquinas de calandragem de elétrodos de alta precisão e equipamento rolo-a-rolo contínuo com manuseamento de desenrolamento/enrolamento. Estes sistemas dão às equipas de investigação e linhas piloto um controlo prático sobre a compactação de elétrodos, servindo também para trabalhos de rolagem e densificação de folhas em metais, cerâmicas, filmes funcionais e outros materiais avançados.
Alternar categorias
Suporte Instantâneo
Escolha sua forma preferida de conectar com nossa equipe
-
Cotação Gratuita Preencha o formulário para preços detalhados
-
Enviar e-mail Suporte de consulta detalhada
Tempo de Resposta
Em 8 horas em dias úteis, 24 horas em feriados
Calandragem de Elétrodos / Prensas de Rolos
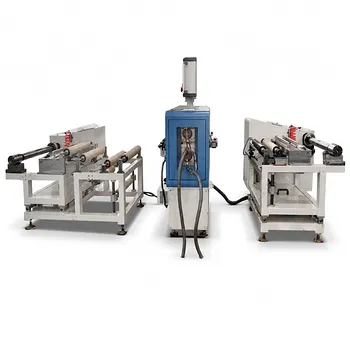
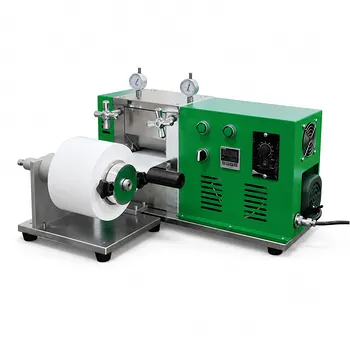
Máquina de Desenrolamento e Rebobinamento de Filmes Rolo a Rolo de 200 mm
Número do item: DG03
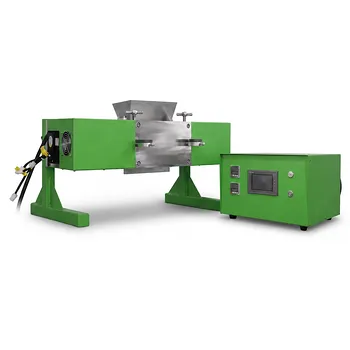
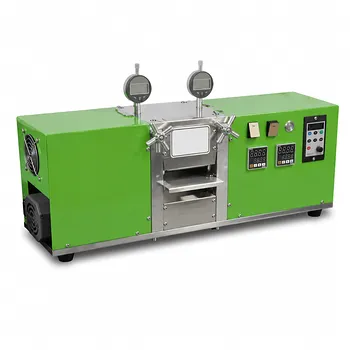
Máquina de Rolos Duplos Horizontal Aquecida de Laboratório com Servomotores Duplos
Número do item: DG06
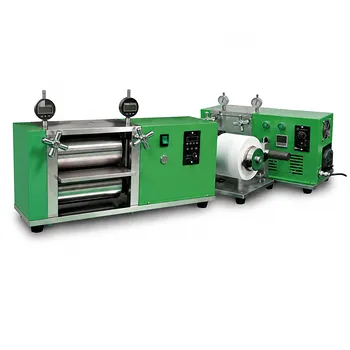
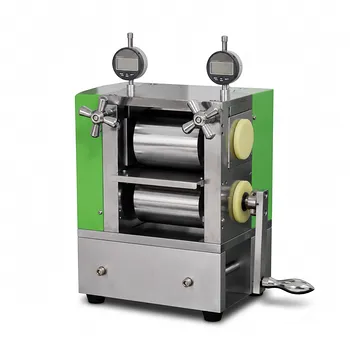
Prensa de Rolagem Manual Vertical de Laboratório com Dois Rolos de 100 mm
Número do item: DG04
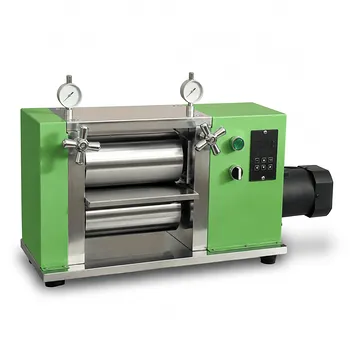
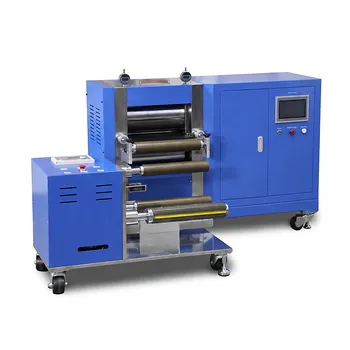
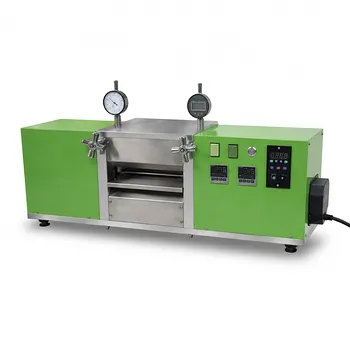
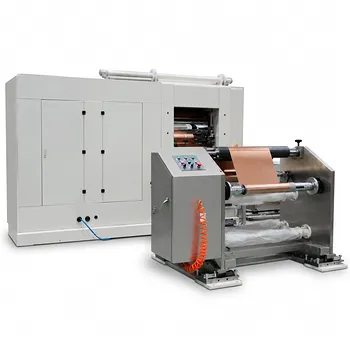
Máquina de Calandragem de Elétrodos de Bateria de Lítio de Alta Precisão
Número do item: DG17
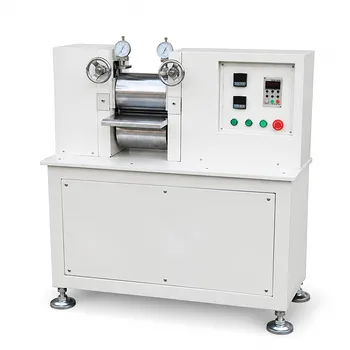
Laminador de Laboratório Aquecido de 150 x 200 mm para Folhas de Elétrodos
Número do item: DG14
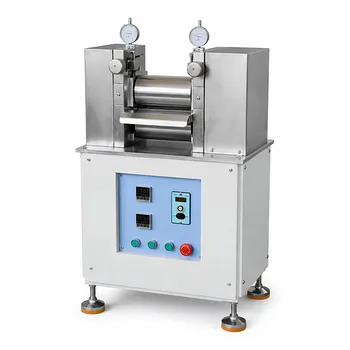
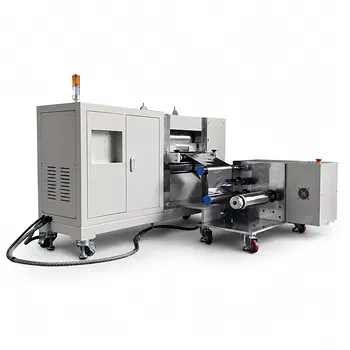
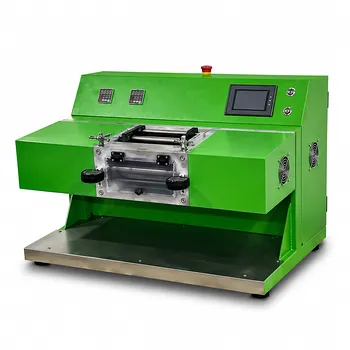
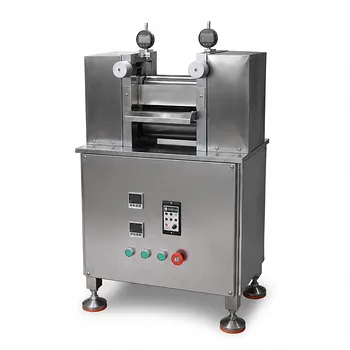
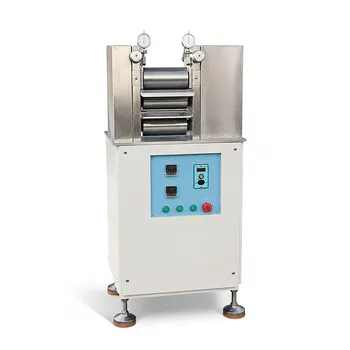
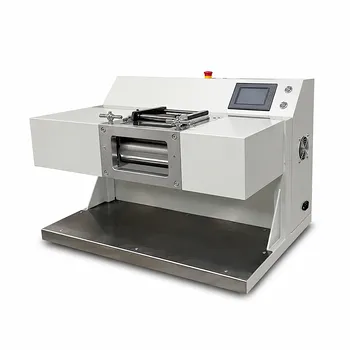
Calandra de Laminação Horizontal Aquecida com Servos Duplos Integrados
Número do item: DG18
Calandragem de Precisão de Elétrodos para um Melhor Desempenho da Célula
A calandragem de elétrodos é uma das etapas de processo mais importantes entre o revestimento e a montagem da célula. Após a pasta de material ativo ter sido revestida num coletor de corrente e seca, a estrutura porosa do elétrodo deve ser compactada de forma controlada. O objetivo não é simplesmente tornar a folha mais fina. Uma prensa de rolos devidamente selecionada ajuda a estabelecer o equilíbrio entre a espessura do revestimento, a carga superficial, a densidade do elétrodo, o volume de poros, a adesão, a condutividade, a flexibilidade e a acessibilidade do eletrólito, o que determina se um material promissor pode tornar-se uma célula fiável.
A KINTEK fornece prensas de calandragem / rolos de elétrodos à escala laboratorial e piloto para equipas que desenvolvem tecnologias de iões de lítio, iões de sódio, estado sólido e outras tecnologias de armazenamento de energia eletroquímica. A categoria abrange configurações manuais, elétricas, aquecidas, hidráulicas, servocontroladas e rolo-a-rolo contínuas, permitindo aos clientes adaptar a máquina ao comportamento do seu material, formato da banda, requisito de rendimento e fase de desenvolvimento do processo. Quer o objetivo seja a triagem em fase inicial de algumas amostras revestidas, a otimização do processo para elétrodos de células tipo bolsa (pouch-cell) ou o manuseamento contínuo de uma banda de material funcional, a calandra certa proporciona um caminho repetível da folha revestida para um elétrodo mais denso e uniforme.
Por que a Calandragem é Importante no Fabrico de Elétrodos
Um elétrodo revestido contém material ativo, aditivos condutores, ligante polimérico e uma rede de poros interligados. A secagem remove o solvente, mas não cria automaticamente a estrutura interna desejada. Em muitos casos, o revestimento seco apresenta excesso de volume de vazios, contacto incompleto entre partículas, espessura irregular e contacto variável com o coletor de corrente metálico. Passar o elétrodo através de um espaço controlado entre dois rolos aplica pressão linear ao longo da folha em movimento e remodela essa microestrutura.
A ação de rolagem pode reduzir os vazios entre as partículas e aumentar o número e a qualidade dos pontos de contacto eletrónico. Um melhor contacto entre partículas suporta uma rede condutora mais contínua através da camada ativa, enquanto um melhor contacto entre o revestimento e o coletor de corrente pode reduzir a resistência interfacial. O aumento resultante na densidade de compactação é importante ao procurar uma maior densidade de energia volumétrica, particularmente onde as dimensões da célula são limitadas.
Ao mesmo tempo, a compactação do elétrodo deve ser otimizada em vez de maximizada. Um elétrodo que é laminado de forma demasiado leve pode reter porosidade e resistência elétrica desnecessárias. Um elétrodo excessivamente densificado pode restringir a penetração do eletrólito, reduzir o transporte iónico, danificar o revestimento, promover a fratura de partículas ou enfraquecer o comportamento de ciclagem a longo prazo. A janela de processo útil depende da química, morfologia das partículas, sistema de ligante, teor de carbono condutor, peso do revestimento, coletor de corrente e formato da célula pretendido. As prensas de rolos da KINTEK fornecem as variáveis mecânicas e térmicas controláveis necessárias para estabelecer essa janela experimentalmente.
Pressão Linear Contínua Versus Prensagem Plana
Uma calandra difere de uma prensa de placa plana convencional porque compacta o material continuamente através do contacto linear criado por dois rolos rotativos. Esta abordagem é bem adequada para folhas de elétrodos revestidas e outras bandas flexíveis. Em vez de processar uma área estacionária de cada vez, o material viaja através do espaço entre rolos (nip), o que suporta um tratamento mais consistente ao longo do seu comprimento e um fluxo de trabalho mais eficiente para amostras contínuas.
As principais variáveis do processo são o espaço entre rolos, a força aplicada ou pressão linear, a velocidade de rolagem, a temperatura do rolo e a tensão da banda quando é utilizado o manuseamento contínuo. Juntas, estas definições influenciam a espessura final, a distribuição da densidade, o acabamento da superfície e a integridade do revestimento. Ajustar o espaço cria um caminho direto para o controlo da espessura. A pressão determina a intensidade da compactação. A velocidade afeta o tempo de residência no espaço entre rolos e deve ser considerada juntamente com a pressão e a temperatura. Rolos aquecidos podem suavizar ou ativar elétrodos que contêm ligantes e melhorar a consistência do processamento para sistemas de materiais selecionados. Em configurações rolo-a-rolo, a tensão estável e o alinhamento da banda ajudam a evitar rugas, desvios, estiramento e manuseamento não uniforme.
Comparada com a prensagem plana, a calandragem por rolos pode oferecer um controlo de espessura mais uniforme ao longo de folhas de elétrodos longas e um formato de processo que representa mais de perto a prática de fabrico. É especialmente valiosa para investigadores que precisam de traduzir formulações laboratoriais promissoras em parâmetros de processo escaláveis sem perder a visibilidade das condições que afetam a qualidade do elétrodo.
Opções de Prensas de Rolos Laboratoriais para Diferentes Fluxos de Trabalho
A categoria da KINTEK inclui vários formatos de equipamento porque o desenvolvimento de elétrodos não segue uma escala ou método de operação único.
Moinhos de rolos duplos verticais manuais são práticos para investigação inicial, comparação de materiais e ensaios de pequenos lotes. Uma prensa de rolos laboratorial manual com rolos de 100 mm proporciona um controlo direto e prático para compactar pequenas folhas de elétrodos, com um espaço de rolagem ajustável e uma largura de trabalho adequada para amostras de investigação típicas. Este tipo de máquina é útil quando mudanças frequentes de formulação e configurações experimentais simples são mais importantes do que a automação. Também pode suportar a rolagem controlada de folhas finas de metais não ferrosos e preciosos.
Moinhos de dois rolos verticais elétricos adicionam rolagem motorizada e repetível para laboratórios que necessitam de um melhor controlo da velocidade e maior consistência nos testes. As larguras de trabalho disponíveis incluem formatos de 100 mm, 200 mm e 300 mm, permitindo aos utilizadores selecionar uma largura adequada para amostras de células tipo moeda (coin-cell), tiras de elétrodos de células tipo bolsa e amostras de desenvolvimento mais largas. A operação reversível pode ajudar na configuração e em estudos de múltiplas passagens, enquanto as superfícies dos rolos duráveis, revestidas a crómio duro, suportam o processamento estável de folhas de elétrodos revestidas e materiais compatíveis.
Prensas de rolos elétricas aquecidas combinam o controlo de temperatura com espaço e velocidade ajustáveis. Modelos com formatos de trabalho de 100 mm, 150 x 200 mm, 100 x 200 mm e 200 x 300 mm atendem a uma vasta gama de tamanhos de elétrodos laboratoriais. As temperaturas dos rolos controladas independentemente, disponíveis em modelos relevantes, permitem que os operadores ajustem as condições térmicas em cada rolo. Isto é útil ao estudar a resposta do ligante, a deformação do revestimento, a suavidade da folha e o comportamento de densificação sob condições térmicas definidas. Certos modelos fornecem temperaturas até 200 °C, espaços ajustáveis e capacidades de pressão controlada para processamento à escala de investigação.
Moinhos de dois rolos hidráulicos e equilibrados são concebidos para aplicações que requerem maior força de compactação e um controlo mais forte sobre a uniformidade da carga. A assistência hidráulica proporciona uma forma robusta de aplicar pressão a revestimentos de elétrodos densos ou exigentes. Desenhos equilibrados, ajuste preciso do espaço e dados de força monitorizados suportam o processamento repetível de cátodos e ânodos. O controlo por PLC e IHM em sistemas aplicáveis pode ajudar as equipas a documentar definições, reproduzir execuções e construir conhecimento de processo entre operadores e lotes.
Moinhos de rolos horizontais aquecidos com duplo servo destinam-se a laboratórios de maior controlo e desenvolvimento piloto. Motores de duplo servo suportam uma regulação de velocidade precisa, enquanto os layouts horizontais podem adequar-se à alimentação conveniente de amostras e ao processamento contínuo de folhas. Sistemas integrados com temperaturas de rolo ajustáveis independentemente, operação elétrica reversível, controlo PLC e rolos revestidos a crómio duro ajudam os investigadores a investigar como a pressão, velocidade, calor e sequência de passagem interagem. Estas capacidades são particularmente relevantes ao passar da triagem de formulações para receitas de calandragem definidas.
Máquinas de calandragem de folhas de elétrodos de alta precisão suportam fluxos de trabalho exigentes de desenvolvimento e orientados para a produção. O equipamento nesta classe pode fornecer compactação controlada, ajuste preciso do espaço entre rolos, manuseamento da tensão da banda e capacidade de alta pressão linear. Tal controlo é valioso para folhas de elétrodos onde a uniformidade da densidade e a tolerância apertada da espessura são essenciais para o corte, empilhamento, enrolamento, enchimento de eletrólito e testes de células fiáveis a jusante.
Sistemas de calandragem, desenrolamento e enrolamento rolo-a-rolo ajudam a colmatar a lacuna entre ensaios de folhas isoladas e o processamento de banda contínua. As prensas rolo-a-rolo aquecidas suportam a calandragem contínua de elétrodos com espaço ajustável, regulação digital da temperatura e manuseamento da banda. Dispositivos dedicados de desenrolamento/enrolamento podem fornecer controlo de tensão por servo, guiamento ótico da banda e estruturas divididas para o movimento preciso de elétrodos de bateria, filmes óticos e materiais funcionais. Uma máquina de desenrolamento e enrolamento rolo-a-rolo de 200 mm oferece tensão controlada e manuseamento contínuo para larguras de banda e formatos de núcleo compatíveis. Estes sistemas são relevantes quando o objetivo é compreender o comportamento sensível à tensão, melhorar a continuidade do processo ou avaliar um material sob um fluxo de trabalho mais próximo do fabrico piloto.
Controle os Parâmetros que Moldam a Qualidade do Elétrodo
Uma calandragem bem-sucedida começa com uma definição clara do elétrodo final desejado. As equipas podem visar uma espessura específica para se ajustar a um design de célula, um intervalo de densidade para equilibrar energia e potência, ou um nível de porosidade que suporte a molhabilidade do eletrólito e o transporte iónico. A prensa de rolos torna-se a ferramenta utilizada para traduzir estes requisitos de desempenho em condições de processo controláveis.
Espaço entre rolos e espessura final: O espaço entre rolos é central para a redução da espessura e deve ser definido tendo em conta o substrato revestido, a compressibilidade do revestimento e a espessura final desejada. É comum usar passagens faseadas em vez de tentar uma grande redução de espessura numa única passagem, especialmente para revestimentos frágeis, espessos, altamente carregados ou mecanicamente sensíveis. Uma sequência controlada pode reduzir o risco de fissuras, danos nas bordas, delaminação e gradientes de densidade excessivos.
Pressão aplicada e densidade de compactação: Uma maior pressão geralmente produz um elétrodo mais denso, mas a relação é específica do material e não linear. A mesma definição nominal pode produzir resultados diferentes dependendo da formulação do revestimento, idade, condição de humidade, temperatura, espessura do substrato e geometria do rolo. Sistemas hidráulicos, equilibrados e de alta precisão são benéficos onde a repetibilidade da força é uma variável experimental importante. Medir a espessura final e calcular a densidade após cada ensaio ajuda a converter as definições da máquina num mapa de processo acionável.
Velocidade de rolagem: A velocidade altera a duração e a dinâmica do contacto no espaço entre rolos. Afeta a produtividade, a deformação do revestimento, a resposta ao aquecimento e a quantidade de trabalho mecânico aplicado numa passagem. O controlo de velocidade variável ajuda as equipas a comparar condições sistematicamente, em vez de tratar a calandragem como uma operação de acabamento fixa. Quando se planeia a expansão (scale-up), os estudos de velocidade também podem revelar se uma formulação permanece processável sob condições mais relevantes para a produção.
Temperatura do rolo: Rolos aquecidos são úteis para sistemas de elétrodos cuja fase de ligante ou polímero beneficia de energia térmica cuidadosamente gerida durante a compactação. O aquecimento apropriado pode melhorar a uniformidade da superfície e permitir um desenvolvimento de densidade mais suave. No entanto, a temperatura deve ser selecionada com base na estabilidade térmica do material ativo, ligante, coletor de corrente e quaisquer componentes de processamento residuais. O controlo de temperatura independente para cada rolo proporciona flexibilidade adicional para programas de investigação que investigam condições térmicas assimétricas ou estruturas laminadas sensíveis.
Tensão e alinhamento da banda: No processamento contínuo, a tensão deve ser suficientemente estável para manter o rastreamento da banda sem distorcer o elétrodo. Equipamento de desenrolamento/enrolamento, caminhos de banda guiados e controlo de tensão por servo ajudam a manter o transporte ordenado através do processo. O alinhamento adequado é importante porque uma banda que entra nos rolos num ângulo pode produzir bordas irregulares, rugas, variação de espessura e perdas de manuseamento. O controlo da tensão torna-se cada vez mais importante à medida que a largura do material, o comprimento do rolo e a velocidade de processamento aumentam.
Benefícios para a Investigação de Baterias e Desenvolvimento Piloto
Para laboratórios de baterias, uma prensa de rolos de elétrodos não é apenas uma máquina de compactação. É um instrumento de desenvolvimento de processo que liga a formulação do elétrodo ao comportamento mensurável da célula. Ao ajustar as condições de calandragem de forma controlada, os investigadores podem estudar como a estrutura do elétrodo influencia a capacidade do primeiro ciclo, a capacidade de taxa, a resistência interna, a estabilidade de ciclagem e a robustez mecânica.
Reduzir o excesso de volume de poros pode melhorar a densidade de energia volumétrica e fortalecer o caminho eletrónico através do elétrodo. Uma melhor compactação também pode reduzir a resistência óhmica ao aumentar o contacto entre partículas e entre o revestimento e o coletor de corrente. Para sistemas de materiais que foram submetidos a processamento especializado, incluindo abordagens de densificação associadas a estudos de aquecimento térmico rápido ou Joule, a rolagem de alta pressão pode ajudar a refinar a porosidade interna e reforçar a rede de condução eletrónica. Isto pode contribuir para uma melhor resistência à propagação de fissuras e um desempenho mais estável sob condições exigentes de carga-descarga.
O valor prático é igualmente importante. Um elétrodo uniforme e bem calandrado é mais fácil de cortar, empilhar, enrolar e montar. A espessura consistente melhora o controlo dimensional de amostra para amostra. A densidade repetível torna mais fácil comparar materiais de forma justa e identificar se uma mudança no desempenho da célula provém do material ativo, da formulação ou do processo de fabrico. Quando a qualidade dos dados importa, a calandragem controlada reduz uma fonte importante de variabilidade experimental.
Para o desenvolvimento de baterias de estado sólido, a compactação merece atenção especial porque a baixa porosidade e o contacto interfacial íntimo podem ser centrais para alcançar uma alta densidade de energia volumétrica. O processo apropriado permanece dependente da química, mas a pressão linear controlável, o espaço entre rolos, a temperatura e a velocidade dão aos investigadores um quadro significativo para investigar arquiteturas de elétrodos densos. Os sistemas KINTEK podem apoiar este trabalho desde amostras de pequena escala até ensaios de banda contínua mais largos.
Para Além dos Elétrodos de Baterias de Lítio
Embora a calandragem de elétrodos de bateria seja a aplicação principal para esta categoria, as prensas de dois rolos são úteis em toda a investigação de materiais. O mesmo princípio de rolagem controlada pode ser aplicado a metais não ferrosos, folhas de metais preciosos, fitas derivadas de cerâmica e pó, compósitos poliméricos, filmes óticos, filmes funcionais e outros materiais em folha que requerem ajuste de espessura, densificação, acabamento de superfície ou manuseamento contínuo.
Para laboratórios de ciência dos materiais, esta versatilidade pode reduzir a necessidade de equipamento dedicado separado quando existem requisitos de rolagem comparáveis em vários projetos. Um moinho de rolos aquecido pode ser selecionado para processamento de folhas sensíveis à temperatura; uma máquina manual pode servir para trabalho simples de amostras; um sistema hidráulico ou servocontrolado pode apoiar estudos de controlo de força mais exigentes; e um sistema rolo-a-rolo pode ser usado onde o transporte de banda contínua e a gestão da tensão são necessários.
Escolher a Máquina de Calandragem de Elétrodos Certa
A calandra mais adequada depende do requisito real do processo, não apenas da força máxima listada ou da largura do rolo. Comece pelas dimensões do elétrodo revestido e pelo volume de amostras esperado. Amostras de investigação pequenas e intermitentes podem ser bem servidas por um moinho vertical elétrico manual ou compacto. Equipas que trabalham com elétrodos de células tipo bolsa mais largos, múltiplas variantes de material ou objetivos de repetibilidade definidos podem beneficiar de um sistema motorizado aquecido com controlo de velocidade e ajuste de espaço.
A seguir, considere se o calor é necessário. Para alguns revestimentos, a rolagem à temperatura ambiente é apropriada. Para outros, rolos aquecidos podem fornecer uma janela de processamento mais útil. Onde o calor é necessário, o controlo independente dos dois rolos pode ser importante para a experiência. Considere os requisitos de pressão juntamente com a dureza do revestimento e a densidade alvo. Uma solução hidráulica de alta força é apropriada onde elétrodos densos ou programas de compactação agressivos requerem uma aplicação de força fiável, enquanto uma calandra de precisão com manuseamento de tensão é mais adequada para trabalho contínuo e rigorosamente controlado de folhas de elétrodos.
Finalmente, considere a transição de amostras de lote para o processamento de banda. Uma prensa rolo-a-rolo ou uma unidade coordenada de desenrolamento/enrolamento é particularmente valiosa quando a tensão, o rastreamento, a velocidade contínua e o movimento de material de bobina para bobina devem ser avaliados. Selecionar equipamento com espaço para o crescimento do processo pode ajudar um laboratório a construir conhecimento de fabrico transferível sem passar prematuramente para uma linha de produção completa.
Construa um Processo de Calandragem Repetível com a KINTEK
A KINTEK combina experiência em equipamento laboratorial com uma compreensão de todo o fluxo de trabalho de fabrico de baterias, incluindo mistura de pasta, revestimento, prensagem, montagem de células e testes. Esta perspetiva mais ampla é importante porque a seleção da prensa de rolos deve ter em conta a qualidade do revestimento a montante e os requisitos de montagem a jusante. Podemos ajudar os clientes a identificar uma configuração de máquina apropriada com base na largura do elétrodo, coletor de corrente, espessura alvo, gama de pressão, necessidades de aquecimento, controlo de velocidade, nível de automação e requisitos de banda contínua.
O nosso portfólio de equipamentos inclui unidades manuais práticas para investigação, sistemas acionados eletricamente e aquecidos para desenvolvimento repetível, soluções hidráulicas e servocontroladas para compactação exigente e equipamento rolo-a-rolo para manuseamento contínuo de material. Para aplicações especializadas, a KINTEK pode discutir soluções personalizáveis que alinham a largura de trabalho, dimensões dos rolos, disposição do aquecimento, configuração de controlo, abordagem de manuseamento da tensão e outras especificações relevantes com os seus objetivos de processo.
Para discutir uma prensa de calandragem de elétrodos de bateria, prensa de rolos laboratorial, moinho de dois rolos aquecido ou sistema de manuseamento de elétrodos rolo-a-rolo para o seu projeto, contacte a KINTEK através do nosso formulário de consulta. Partilhe as dimensões do seu elétrodo, química, espessura do revestimento, densidade ou porosidade alvo, gama de temperatura preferida e rendimento esperado, e a nossa equipa técnica ajudará a definir uma solução profissional e focada na aplicação para o seu laboratório ou linha piloto.
SOLICITAR UM ORÇAMENTO
Nossa equipe profissional responderá a você em até um dia útil. Sinta-se à vontade para nos contatar!