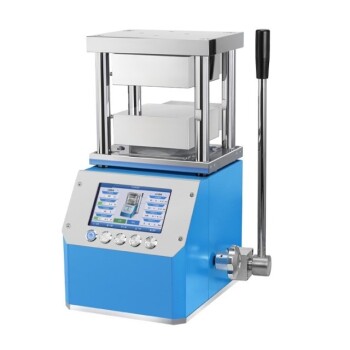
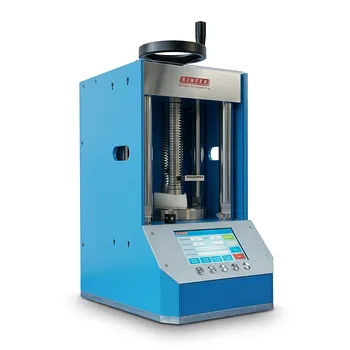
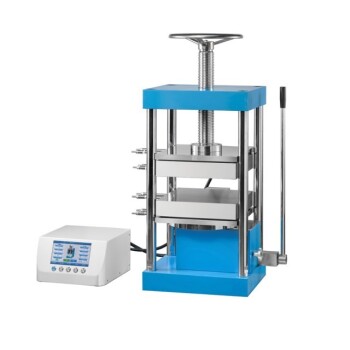
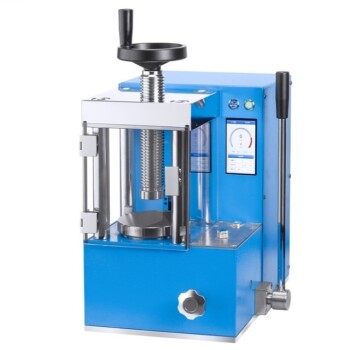
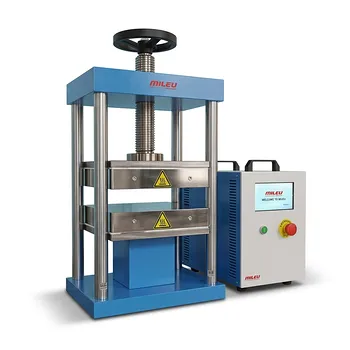
A prensa hidráulica de bancada serve como o mecanismo principal para a compactação uniaxial de pó. Ao aplicar alta pressão axial a misturas de pó de Y-TZP e aço inoxidável dentro de uma matriz, a prensa alcança a densificação preliminar e transforma o material solto em um "compacto a verde" sólido. Esta etapa define a geometria inicial do material, como um disco, ao mesmo tempo que estabelece o contato partícula a partícula necessário para todos os tratamentos térmicos e mecânicos subsequentes.
A prensa hidráulica de bancada faz a ponte entre o pó bruto e um material estruturado, usando pressão controlada para forçar o rearranjo das partículas e o entrelaçamento mecânico. Este processo cria um "corpo a verde" que é denso e forte o suficiente para suportar o manuseio e o processamento posterior.
Transformando pó solto em geometria sólida
Pressão uniaxial e definição de forma
A prensa aplica uma força axial precisa aos pós compostos contidos em um molde ou matriz rígida. Esta compactação uniaxial garante que o pó assuma uma forma geométrica específica e repetível, o que é um requisito fundamental para testes de materiais consistentes e fabricação de componentes.
Superando a resistência interna
A aplicação de alta pressão — variando frequentemente de 350 MPa a 600 MPa — é necessária para superar o atrito interno entre as partículas individuais de Y-TZP e aço inoxidável. Esta força permite que as partículas deslizem umas sobre as outras, preenchendo vazios e reduzindo significativamente o volume da massa de pó.
Estabelecendo a densificação preliminar
Embora não seja a etapa final da produção, a prensa de bancada fornece a densificação inicial necessária para a sobrevivência do material. Esta densidade "preliminar" é vital porque garante que o espécime não colapse ou rache durante a transição para a prensagem isostática ou sinterização em alta temperatura.
Mecanismos de interação ao nível das partículas
Rearranjo e preenchimento de vazios
Sob a carga inicial, a prensa força o rearranjo das partículas de pó, empurrando-as para uma estrutura de empacotamento mais eficiente. Este movimento força efetivamente o ar para fora da massa de pó, minimizando a porosidade interna que poderia levar a falhas estruturais no composto acabado.
Deformação elástica e plástica
À medida que a pressão aumenta, as partículas sofrem deformação elástica e plástica, aumentando a área de contato entre as fases cerâmica (Y-TZP) e metálica (aço inoxidável). Esta deformação é crítica para desenvolver a "resistência a verde" necessária para manter o compacto intacto durante o manuseio.
Quebra de filmes de óxido para entrelaçamento mecânico
A alta pressão facilita a quebra de filmes de óxido nas superfícies das partículas de aço inoxidável. Ao expor superfícies metálicas frescas, a prensa permite o entrelaçamento mecânico e uma maior proximidade atômica, que são pré-requisitos essenciais para uma difusão atômica eficaz durante a sinterização.
Compreendendo as compensações e limitações
Gradientes de densidade e atrito
Como a pressão é aplicada uniaxialmente (de uma ou duas direções), o atrito entre o pó e as paredes da matriz pode criar gradientes de densidade. Isso significa que o centro ou as bordas do compacto podem ter densidades ligeiramente diferentes, razão pela qual esta etapa é frequentemente seguida por prensagem isostática para alcançar a uniformidade.
O risco de sobrecompactação
Embora a alta pressão seja necessária para a densificação, exceder os limites do material pode levar à laminação ou rachaduras por pressão. Se a pressão for liberada muito rapidamente ou for muito alta para a proporção específica de Y-TZP/aço, a recuperação elástica das partículas pode causar a falha do corpo a verde imediatamente após sair da matriz.
Densidade preliminar vs. final
É importante reconhecer que a prensa hidráulica cria um corpo denso primário, não um produto acabado. O compacto a verde permanece poroso e relativamente frágil até passar pela sinterização, onde altas temperaturas desencadeiam a ligação real e a contração final do material.
Fazendo a escolha certa para seus objetivos de material
O sucesso do seu composto de Y-TZP e aço inoxidável depende da precisão com que a compactação inicial é gerenciada.
- Se o seu foco principal é a durabilidade no manuseio: Certifique-se de que a prensa atinja pelo menos 400 MPa para maximizar o entrelaçamento mecânico e a resistência a verde do compacto.
- Se o seu foco principal é a precisão da peça final: Use um tempo de espera consistente (por exemplo, 300 segundos) durante a etapa de prensagem para permitir um rearranjo estável das partículas e minimizar tensões internas.
- Se o seu foco principal é a densidade teórica máxima: Use a prensa hidráulica como uma etapa de pré-formação para criar a forma e, em seguida, siga com prensagem isostática a frio (CIP) para remover os gradientes de densidade inerentes à prensagem uniaxial.
A prensa hidráulica de bancada é a ferramenta fundamental que converte uma mistura simples de pó em um precursor viável e estruturado, pronto para as complexidades da síntese avançada de materiais.
Tabela de resumo:
| Etapa do Processo | Mecanismo Principal | Principal Benefício para o Compacto a Verde |
|---|---|---|
| Compactação de Pó | Força Axial Uniaxial | Define a geometria e as dimensões iniciais |
| Densificação | Rearranjo de Partículas | Reduz a porosidade interna e o espaço vazio |
| Construção de Resistência | Deformação Plástica | Desenvolve resistência a verde para manuseio |
| Pré-Sinterização | Entrelaçamento Mecânico | Prepara o material para a difusão atômica |
Otimize sua síntese de materiais com a precisão da KINTEK
Alcançar o compacto a verde perfeito requer precisão e controle. A KINTEK é especializada em soluções abrangentes de prensagem laboratorial, oferecendo uma gama versátil de modelos manuais, automáticos, aquecidos, multifuncionais e compatíveis com porta-luvas.
Esteja você avançando na pesquisa de baterias ou desenvolvendo compostos complexos de Y-TZP e aço inoxidável, nosso equipamento — incluindo avançadas prensas isostáticas a frio e a quente — foi projetado para eliminar gradientes de densidade e garantir a integridade estrutural.
Pronto para elevar os resultados de compactação do seu laboratório? Entre em contato com nossos especialistas hoje para encontrar a solução de prensagem ideal, adaptada aos seus objetivos de pesquisa!
Referências
- Kelvin Chew Wai Jin, S. Ramesh. Mechanical Characterization of Zirconia Ceramic Composite. DOI: 10.1051/matecconf/201815202006
Este artigo também se baseia em informações técnicas de Kintek Solution Base de Conhecimento .
Produtos relacionados
- Prensa Térmica Hidráulica Automática com Controle Programável Multiestágio e Placa de Resfriamento por Água Integrada Tamanho 180x180mm
- Prensa Hidráulica Automática a Quente com Placa Grande e Controle de Temperatura de Precisão para Preparação Avançada de Amostras de Materiais e Pesquisa Industrial
- Máquina de prensa hidráulica automática de alta temperatura com placas aquecidas para laboratório
- Prensa hidráulica de laboratório Prensa de pellets de laboratório 2T para KBR FTIR
- Prensa hidráulica manual aquecida para laboratório com placas quentes integradas Máquina de prensa hidráulica
As pessoas também perguntam
- Como uma prensa hidráulica de laboratório facilita a moldagem de espécimes de compósitos de celulose? Moldagem de Precisão
- Como uma prensa hidráulica térmica é usada para preparação de amostras? Obtenha amostras uniformes e sem vazios para análise laboratorial
- Qual é o papel de uma prensa hidráulica aquecida em testes de materiais? Desbloqueie dados superiores para pesquisa e controle de qualidade
- O que é uma prensa térmica hidráulica? Descubra a colagem de materiais de precisão e a preparação de amostras
- Quais são as aplicações industriais de uma prensa térmica hidráulica? Potencializando a laminação, a colagem e a eficiência de P&D